Quando si esamina una stima della lavorazione CNC, spesso si nota un aumento del 30%–50% delle tariffe orarie. Questo è comune per la lavorazione a 5 assi rispetto allo standardLavorazione a 3 assi servizi:
"Il mio budget può farcela?"
Ma se hai lavorato nel settore manifatturiero, conosci già una dura verità:
La tariffa oraria della macchina è uno degli indicatori di costo più fuorvianti nel settoreLavorazione CNC.
Negli ultimi anni, abbiamo osservato ripetutamente lo stesso schema durante la revisione dei preventivi:
Molti progetti falliscono non perché le parti siano difficili da lavorare-ma perchéLa scelta sbagliata del processo prosciuga lentamente il budget.
Questa guida spiega quando la lavorazione a 5 assi è l'opzione migliore. Mostra anche quando i 3 assi possono far risparmiare denaro. Considereremo il costo totale di proprietà (TCO), i limiti geometrici e la progettazione per la producibilità (DFM).
Cosa è5 AsseLavorazione CNC - e perché le tariffe orarie sono fuorvianti
Perché le tariffe orarie delle macchine non riflettono il costo reale?
Molti acquirenti creano istintivamente fogli di calcolo Excel per confrontare le tariffe orarie dei fornitori. Questo approccio spesso nasconde i reali fattori di costo.
Una macchina a 3 assi può costare $ 60 l’ora. Tuttavia, se una parte necessita di cinque configurazioni, tre dispositivi personalizzati e dieci ore di configurazione, il costo totale può aumentare. Ciò può renderlo più costoso di una macchina a 5 assi da $ 120 l'ora. La macchina a 5 assi può completare il lavoro in un unico setup in sole tre ore.
Un confronto-del ROI basato sui dati: 3 assi vs.5-Asse
In questo articolo spiegheremo come la lavorazione a 5 assi ne compensa i costi più elevati. Lo fa riducendo gli errori umani e le spese per le attrezzature. Allo stesso tempo mantiene tolleranze di posizione di ±0,005 mm. Questo processo può anche ridurre i tempi di consegna del 30% o più.

5 assiSpiegazione della lavorazione CNC: posizionamento simultaneo e. 3+2
Simultaneo5 assivs. 3+2 lavorazione meccanica: qual è la vera differenza?
Nella lavorazione 3+2 (posizionale), l'operatore utilizza gli assi rotanti (A/B/C) solo per il posizionamento. Una volta bloccato, il taglio avviene come un'operazione standard a 3-assi. Consideratelo come un riorientamento automatizzato.
Insimultaneo5 assilavorazione, tutti e cinque gli assi si muovono continuamente. Lo strumento scorre su superfici complesse come un serpente-essenziale per le geometrie scolpite.
In conclusione:
Se il tuo obiettivo è semplicemente ridurre le configurazioni →3+2 è sufficiente e più economico
Se stai lavorando giranti o canali chiusi →simultaneo5 assiè obbligatorio
Come gli assi rotanti (A, B, C) migliorano l'accesso agli utensili e gli angoli di taglio
Sia che si utilizzi astile perno-Otesta girevole-macchina, l'obiettivo è lo stesso:
Mantenere l'asse dell'utensile suangolo di taglio ottimale.
Non si tratta di aspetti cosmetici-si tratta diautorizzazione fisicae condizioni di taglio stabili.
Portata degli strumenti, prevenzione delle collisioni e perché5 assiPreviene le chiacchiere
Le cavità profonde sulle macchine a 3 assi richiedono utensili lunghi e sottili che vibrano facilmente, causando vibrazioni e scarsa finitura superficiale.
Con la lavorazione a 5 assi, l'operatore può inclinare il pezzo. Ciò consente a strumenti più brevi e più potenti di raggiungere funzionalità profonde. Ciò migliora direttamente ilrugosità superficiale (Ra).

Il vero costo di5 assiLavorazione CNC: macchine, software e rischi
Ammortamento delle macchine e investimenti di capitale
Un centro di lavoro a 5 assi tedesco o giapponese completamente attrezzato, come DMG MORI o Mazak, spesso costa più di $ 500.000. Si tratta di un prezzo da 3 a 5 volte superiore a quello di una macchina standard a 3 assi.
I negozi devono recuperare questo investimento attraverso tariffe orarie più elevate.
Software CAM, complessità di programmazione e spese generali di progettazione
Il codice G-a 5 assi non è scritto a mano. Richiede software CAM avanzati (come Hypermill o moduli Mastercam di fascia alta-) e programmatori senior ben retribuiti.
Non paghi solo per il tempo macchina-ma percompetenza ingegneristica e gestione del rischio.
Utensili, velocità del mandrino e rischi di manutenzione
I mandrini ad alta-velocità (oltre 20.000 giri/min) richiedono un bilanciamento preciso degli utensili.
Un singolo errore di programmazione può portare ad una collisione. Ciò può costare decine di migliaia di dollari in riparazioni del mandrino. Il preventivo include sempre questo rischio.
Quando5 assiLa lavorazione CNC è in realtà più economica di quella a 3 assi
Lavorazione-di setup singolo: eliminazione dei fissaggi ripetuti
È qui che 5 Axis fa risparmiare denaro reale.
Ogni configurazione manuale aggiuntiva significa:
· 30–60 minuti di allineamento dell'operatore
· Aumento del rischio di disallineamento dei dati
· Coda aggiuntiva e tempo di attesa tra le operazioni
Se una parte ha cinque facce lavorate, la lavorazione a 5 assi eliminaquattro fasi di allineamento separate. Per i volumi di produzione a basso-volume, il solo risparmio di manodopera può compensare i costi più elevati delle macchine.
La trappola nascosta dell'ammortamento dei fissaggi nella lavorazione a 3 assi
I fornitori spesso sono macchine-ma non attrezzature.
Le parti complesse a 3 assi spesso necessitano di morsetti personalizzati, ganasce morbide o strumenti speciali. Questi possono costare migliaia di dollari e potrebbero funzionare solo per una parte.
In genere viene utilizzata la lavorazione a 5 assimorse standard o sistemi di bloccaggio-punto zero.
Una volta che le aziende ammortizzano i costi delle attrezzature per parte, 5 Axis spesso garantisce un costo totale inferiore del 20% o più.
Una volta abbiamo esaminato un alloggiamento progettato su una fresatrice a 3 assi per "risparmiare sui costi orari".
Alla terza configurazione, la deriva posizionale ha superato 0,08 mm e l'intero lotto non ha superato l'ispezione CMM.
Durata dell'utensile, finitura superficiale e operazioni secondarie ridotte
In pratica, la differenza apparedopo che la parte ha lasciato la macchina.
Gli angoli di inclinazione ottimizzati dell'utensile spesso eliminano completamente la sbavatura secondaria o la lucidatura.
Un taglio più stabile consente inoltre velocità di avanzamento più elevate e una maggiore durata dell'utensile.

Industrie che richiedono5 assiLavorazione CNC
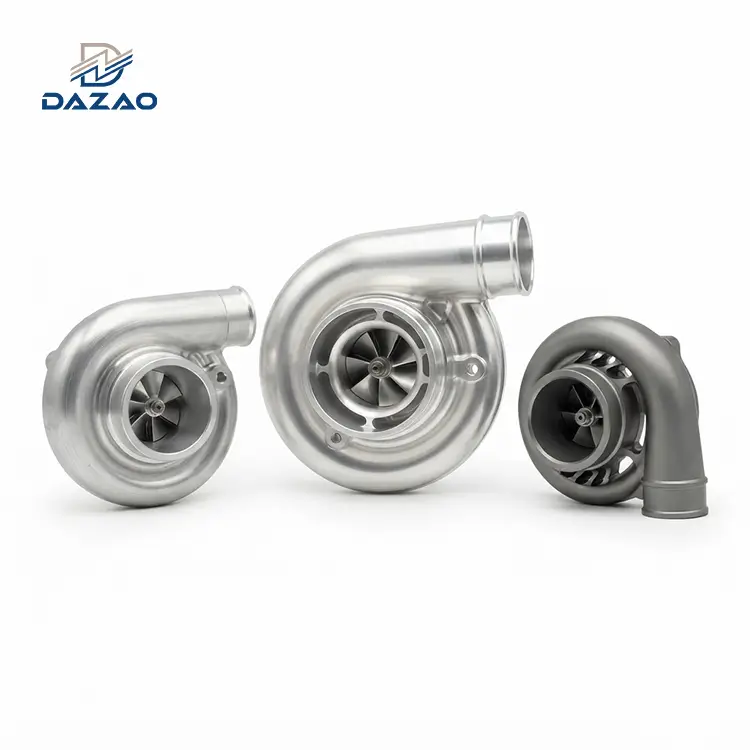
Aerospaziale: giranti e pale di turbine
Le superfici contorte e scolpite rendono la lavorazione a 3 assi fisicamente impossibile senza collisioni.
In questo caso, i 5 assi non sono un'opzione-è ilunica soluzione.
Impianti medici: superfici biomimetiche
Gli impianti ortopedici richiedono geometrie organiche complesse.
La lavorazione a 5 assi garantisce che i percorsi utensile si conformino esattamente alle curve anatomiche, influenzando direttamente i risultati di recupero del paziente.
Componenti strutturali EV e grandi getti integrati
Con la diffusione della giga{0}}fusione, la finitura di fusioni in alluminio grandi e complesse richiede un lavoro preciso da diverse angolazioni. Questo è perfetto per i centri di lavoro a 5 assi.
Il ROI nascosto di5 assiLavorazione: precisione, qualità e tempi di consegna
Controllo GD&T nella lavorazione-di setup singolo
Ogni rotazione su una macchina a 3 assi comporta un errore di posizione.
La lavorazione a 5 assi mantiene tutte le caratteristiche in un unico sistema di coordinate, facile da mantenereperpendicolarità e concentricità entro 0,01 mm.
Prototipazione più rapida e time-to-market più breve
Nella ricerca e sviluppo, il tempo supera i costi.
Se la lavorazione a 5 assi ti offre prototipi funzionalidue settimane prima, le spese di lavorazione aggiuntive diventano irrilevanti.
Tassi di scarto più bassi e riduzione dell'errore umano
Ogni operazione aggiuntiva aumenta il rischio di scarti.
Disallineamento, contaminazione dei trucioli o pulizia inadeguata possono rovinare grezzi costosi.
La lavorazione a 5 assi riduce l'intervento umano-e con esso l'incertezza della produzione.
Progettare per5-AsseLavorazione CNC: strategie DFM
Deflessione dell'utensile, spessore della parete e progettazione della cavità profonda
Le regole tradizionali mettono in guardia contro le cavità più profonde3×diametro dell'utensile.
Con la lavorazione a 5 assi, l'accesso angolato ci consente di utilizzare utensili più corti e più rigidi. Ciò consente pareti più sottili e raggi interni più piccoli senza il rischio di deflessione.
Consolidamento delle parti: riduzione dei costi di assemblaggio e distinta base
Invece di assemblare cinque componenti con elementi di fissaggio,-aggiungendo manodopera, rischi di tenuta e complessità dell'inventario, la lavorazione a 5 assi consenteintegrazione in un unico-pezzo.
Mentre il costo di lavorazione per pezzo aumenta,la distinta base complessiva e i costi del ciclo di vita diminuiscono.

Conclusione: come decidere tra 3 assi e5 assiLavorazione CNC?
Non adottare la nuova tecnologia fine a se stessa. Chiediti:
· La parte ha più di tre facce lavorate o superfici complesse?
· Le tolleranze sono troppo strette per tollerare l'errore di impostazione accumulato?
· La lavorazione a 3 assi richiederebbe costose attrezzature personalizzate?
Se rispondi"sì" ad almeno due, La lavorazione a 5 assi è probabilmente la soluzione migliorescelta più economica e razionale.
Smettila di pensare troppo alla selezione del processo - Lascia che Dazao lo ottimizzi per te
ADazao, consideriamo la lavorazione a 5 assi non solo come una tecnologia, ma comeuna strategia di-controllo dei costi.
Molti disegni dei clienti arrivano con-specificazioni superiori a quelle specificate. Applicando avanzatoDFM (progettazione per la producibilità) principi, i nostri ingegneri spesso identificano percorsi utensile alternativi che riducono i costi senza sacrificare le prestazioni.
Perché scegliere Dazao?
Oltre la lavorazione:Supporto a ciclo completo-dall'ottimizzazione del progetto alla consegna finale
Ripartizione trasparente dei costi:Confronto del TCO tra 3 assi e. 5 assi affiancati-a-asse
Risposta rapida:Semplicementecarica i tuoi file CAD(formato STEP, IGES o X_T) sulla nostra piattaforma sicura e il nostro team fornirà un preventivo completo e un piano di processo entro 24 ore.
Carica i tuoi disegni oggi e ottieni una soluzione di lavorazione professionale da Dazao

Domande frequenti
1. La lavorazione a 5 assi è sempre più costosa della lavorazione a 3 assi?
R: Non necessariamente. Anche se le tariffe orarie sono più elevate, la lavorazione a 5 assi può essere più economica per le parti complesse. Questo perché sono necessarie meno configurazioni e nessun costo per le apparecchiature.
2. Quali tipi di parti traggono maggiori vantaggi dalla lavorazione a 5 assi?
R: Parti con forme complesse, fori profondi, superfici organiche o caratteristiche precise-come giranti, collettori e impianti medici.
3. La lavorazione a 5 assi migliora la precisione?
R: Sì-se programmato e fissato correttamente. Le configurazioni ripetute eliminano le imprecisioni, il che migliora principalmente la precisione.
4. Qual è la differenza tra la lavorazione 3+2 e la lavorazione simultanea a 5 assi?
R: 3+2 blocca gli assi rotanti durante il taglio ed è ideale per il lavoro su più- facce.
I 5 assi simultanei muovono tutti gli assi in modo continuo ed è essenziale per superfici complesse.
5. Come devo preparare un modello CAD per la lavorazione a 5 assi?
R: Sfruttare l'accesso angolato dell'utensile per ottimizzare lo spessore della parete e la profondità della cavità. Fornisci modelli 3D completi (preferibilmente STEP) e identifica chiaramente le tolleranze di posizione critiche.