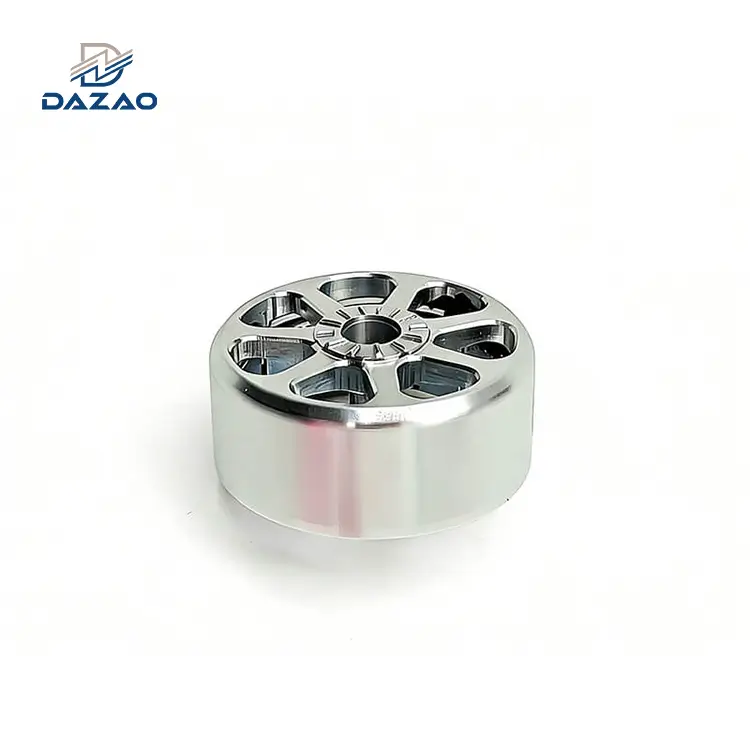
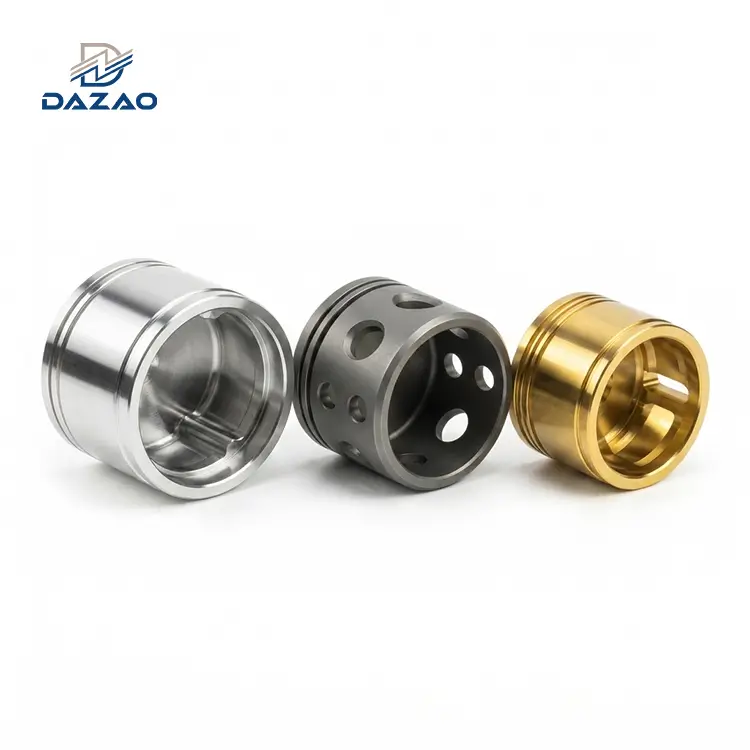
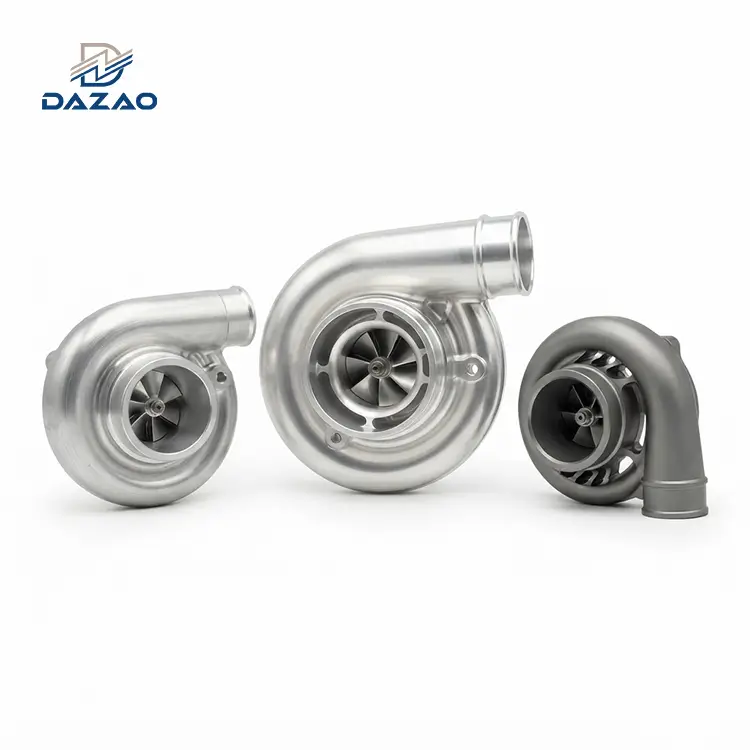
Lavorazione dell'alluminio billetproduce componenti strutturali a porosità zero-per sottrazionelavorazione CNC ricavata dal pienoda materiale estruso, laminato o colato-continuo. Sebbene il tasso di scarto delle materie prime spesso superi l'80%, selezionando condizioni-alleviate dallo stress (come6061-T651O7075-T651) combinato con protocolli di sgrossatura simmetrici previene la deformazione della parte causata dal rilascio della tensione residua interna. Per volumi di produzione inferiori a 500-1.000 unità,lavorazione dell'alluminio billetelimina i tempi di lavorazione e i costi di ammortamento associati alla pressofusione.
Billette vs alluminio fuso vs alluminio forgiato: realtà metallurgica e limiti meccanici
Nella produzione di precisione,alluminio billetsi riferisce a semilavorati solidi-finiti prodotti mediante colata continua, estrusione a caldo o laminazione. A differenza dei getti di forma quasi-net-,Lavorazione CNC da alluminio solidosi basa interamente sulla rimozione sottrattiva del materiale per ottenere la geometria nominale finale. Gli ingegneri che cercano una base di riferimento più ampia sulle proprietà generali delle leghe possono consultare il nostroguida fondamentale alla lavorazione CNC dell'alluminio.
Hanno priorità settori industriali come quello aerospaziale, degli sport motoristici, della movimentazione dei semiconduttori e della robotica chirurgicalavorato in alluminio billetcomponenti a causa della prevedibilità strutturale. Le pressofusioni comportano rischi intrinseci di porosità interna da idrogeno, vuoti di ritiro e inclusioni di ossido. Per un confronto approfondito-sulle alternative del cast, consulta il nostroguida dedicata alla lavorazione CNC in alluminio pressofuso. Parti CNC in alluminio billetoffrono matrici di materiali continue e dense che garantiscono tenuta ermetica, resistenza alla rottura dielettrica uniforme e risposta meccanica coerente sotto carichi di fatica ciclici.

Microstruttura, tassi di difetti di vuoto e confronto delle proprietà meccaniche
Per selezionare il processo di produzione corretto per i componenti strutturali, gli ingegneri devono valutare le caratteristiche del reticolo cristallino interno e del flusso dei grani di ciascun formato grezzo:
1. Fusione di alluminio (ad esempio A380, A356):Metallo liquido versato nella cavità dello stampo. La solidificazione produce una struttura microcristallina isotropa e dendritica. È soggetto a intrappolamento di gas, micro-restringimento e segregazione localizzata delle fasi di silicio, limitando il carico di rottura (Rm) e la durata a fatica ciclica.
2. Stock in alluminio billet (ad esempio, 6061-T651, 7075-T651):Lingotti solidi fusi lavorati meccanicamente tramite presse ad estrusione o laminatoi. Questa deformazione plastica longitudinale rompe le reti dendritiche, allinea le strutture dei grani lungo l'asse meccanico primario e chiude i micro-vuoti.
3. Forgiati-a stampo chiusi:Preforme solide deformate sotto pressione idraulica multi-direzionale all'interno di stampi sagomati. La forgiatura genera un flusso continuo di grani che contorna direttamente la geometria esterna del pezzo.
|
Proprietà meccaniche e fisiche |
Alluminio billet (piastra 6061-T651) |
Alluminio pressofuso (A380.0 As-Cast) |
Alluminio forgiato (forgiatura 6061-T6) |
|
Limite di snervamento (Rp0.2) |
276 MPa (40,0 ksi) |
160 MPa (23,2 ksi) |
276 MPa (40,0 ksi) |
|
Resistenza alla trazione massima (Rm) |
310 MPa (45,0 ksi) |
324 MPa (47,0 ksi) |
310 MPa (45,0 ksi) |
|
Allungamento a rottura (A5) |
dal 12% al 17% |
3.5% |
dal 12% al 15% |
|
Modulo elastico (E) |
68,9 GPa |
71,0 GPa |
68,9 GPa |
|
Limite di fatica (N=5×10⁸ cicli) |
96,5 MPa (14,0 ksi) |
138 MPa (20,0 ksi - senza intaglio) |
103 MPa (15,0 ksi) |
|
Tasso di difetti di vuoti interni e porosità |
< 0.01% (Hermetic grade) |
Dall'1,5% al 5,0% (richiede impregnazione) |
< 0.001% (Aviation structural) |
|
Orientamento al confine del grano |
Direzionale (anisotropico lungo l'asse di rollio) |
Dendriti isotropi (non-direzionali) |
Contornato (segue la geometria del componente) |
|
Ostacolo all'ammortamento degli utensili |
$ 0 (zero costi fissi di attrezzaggio) |
Da $ 15.000 a $ 65,000+ (costo dello stampo in acciaio) |
Da $ 25.000 a $ 90,000+ (stampi di forgiatura) |
Anisotropia del grano cristallino e orientamento del carico strutturale
Mentrelavorazione CNC ricavata dal pienofornisce un'integrità strutturale superiore alla fusione, non corrisponde alla forza dinamica multi-direzionale di una forgiatura personalizzata. Estruso o laminatocalcio in alluminio billetpresenta anisotropia meccanica:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Resistenza alla trazione (ST trasversale breve)
In heavy-gauge rolled plates (>75 mm di spessore), il carico di snervamento corto-trasversale (ST) può diminuire dal 10% al 15% rispetto alla direzione di laminazione longitudinale (L). Quando si progettano staffe a sbalzo ad alta-sollecitazione o collettori-di trattenimento della pressione, gli assi di lavorazione devono allineare i vettori di trazione massimi lungo la grana di rotolamento primaria del grezzo.
Selezione della lega e trappola della tempra: perché la specifica di 6061-T6 porta alla deformazione della parte
Selezione della lega corretta perlavorazione di precisione dell'alluminio billetrichiede il bilanciamento di lavorabilità, rapporto-/-peso, resistenza alla corrosione e stabilità dimensionale post-lavorazione.

Profili meccanici di 6061-T651, 7075-T651, 2024-T351 e 5083-H111
· 6061-T651: Lega di silicio-magnesio. Scelta standard perlavorazione prototipo in alluminio billete componenti di produzione. Presenta elevata tenacità alla frattura, saldabilità e risposta uniforme all'anodizzazione di Tipo II e Tipo III (rivestimento duro).
· 7075-T651: Materiale strutturale-legato di zinco, ad alta-resistenza. Il limite di snervamento supera i 500 MPa. Utilizzato per paratie aerospaziali, bilancieri delle sospensioni-a carico elevato e collegamenti robotici dove è richiesta l'ottimizzazione della rigidità-e-del peso. Resistenza alla corrosione inferiore rispetto alle leghe della serie 6000; richiede rivestimenti superficiali protettivi.
· 2024-T351:Grado di lega di rame- con elevata tenacità alla frattura e resistenza alla propagazione delle cricche da fatica ciclica. Comune negli elementi di tensione strutturale aerospaziale. Scarsa saldabilità e sensibile alla corrosione atmosferica.
· 5083-H111:Lega di magnesio non-termo-trattabile. Mantiene la resistenza meccanica dopo la saldatura e dimostra un'elevata resistenza alla corrosione dell'acqua di mare. Spesso specificato per alloggiamenti marini e camere a vuoto per semiconduttori.
Dinamica del gradiente di stress T6 vs T651 e riduzione dello stress residuo
Specificazione della normaT6invece diT651sui disegni tecnici è un errore costosolavorazione dell'alluminio billet.
· Il Meccanismo T6:Nella lavorazione T6 standard, il materiale viene sottoposto a un trattamento termico di soluzione a circa 530 gradi (986 gradi F), seguito da un immediato raffreddamento in acqua fredda-. Le superfici esterne si raffreddano e si contraggono rapidamente, mentre il nucleo interno rimane termicamente espanso. Questa dinamica stabilisce un ripido gradiente di stress interno: la superficie esterna entra in stress di compressione (da −80 MPa a −120 MPa), mentre il nucleo mantiene lo stress di trazione (da +80 MPa a +120 MPa).
· La modalità di fallimento:Quando un involucro elettronico-a cavità aperta o un longherone strutturale viene estratto dallo stock T6, la rimozione asimmetrica del materiale distrugge questo equilibrio. Quando il nucleo di trazione interno viene esposto, il componente si piega immediatamente verso l'esterno, violando le tolleranze di planarità.
· La soluzione T651:Nella tempra T651, il laminatoio allunga meccanicamente la lamiera dall'1,5% al 3,0% della sua lunghezza permanente immediatamente dopo la tempra e prima dell'invecchiamento artificiale. Questa deformazione plastica controllata ridistribuisce e neutralizza il profilo di sollecitazione residua interna, riducendo le sollecitazioni interne di picco a meno di ±15 MPa.
Colli di bottiglia-al piano del negozio: stress residuo, striature di anodizzazione e trappole dei costi di acquisto-per-Fly
Le guide alla lavorazione standard trascurano tre fenomeni specifici-in officina che determinano direttamente tassi di scarto, difetti estetici e costi di produzione unitari inlavorazione CNC in alluminio billet.
Rimozione asimmetrica del materiale e controllo della distorsione nelle cavità profonde
Quando si estraggono profonde tasche strutturali doverimozione materiale in alluminio billetsupera dal 75% all'85% del volume delle scorte iniziali, anche pre-stiratoT651il materiale può deformarsi se i percorsi di taglio vengono programmati senza compensazione della sollecitazione.
Se un operatore blocca una lamiera spessa 50 mm in una morsa pneumatica standard e fresa una cavità profonda 42 mm solo da un lato, la zona di compressione superficiale bilanciata viene eliminata. La pelle inferiore non lavorata- costringe il pavimento del pezzo a curvarsi verso l'alto in un arco concavo (da 0,30 mm a 1,20 mm su un'apertura di 300 mm).
Dazao Shop-Protocollo di mitigazione del piano
1. Sgrossatura simmetrica Sgrossatura-Capovolgi-Sgrossatura:Lavora il 50% del volume grezzo dalla faccia A, capovolgi il componente sulla faccia B e rilascia le forze di bloccaggio per consentire una riduzione naturale della tensione prima di eseguire passate di semi-finitura.
2. Invecchiamento naturale/termico intermedio:Per gli alloggiamenti di ultra-precisione che richiedono tolleranze geometriche inferiori a ±0,015 mm, le parti vengono sottoposte a un ciclo termico di distensione sub-critico-a 160∘C per 4 ore tra sgrossatura e finitura finale.
3. Dispositivi di bloccaggio disaccoppiati:Le ganasce rigide della morsa meccanica introducono una deflessione elastica indotta dal bloccaggio-. Dazao utilizza mandrini a vuoto dedicati e ganasce morbide in alluminio lavorabili su misura che supportano le parti senza indurre momenti flettenti.

Percorsi utensile a 5 assi e scolorimento dell'anodizzazione ottica sugli assi della grana
Un rifiuto di qualità comune per multi-asselavorazione a 5 assi in alluminio billetcomporta bande di colore, striature ottiche e variazioni di riflettività dopo l'anodizzazione solforica di tipo II.
La causa principale
Il materiale ricavato dalla billetta estrusa presenta grani allungati paralleli all'asse di estrusione. Durante la lavorazione a 5 assi dell'alluminio billet, le modifiche continue del vettore del percorso utensile espongono diversi piani cristallini sulla superficie di taglio:
· Superfici Longitudinali (L):L'utensile da taglio taglia lungo i bordi del grano. L'attacco chimico pre-anodizzante rimuove il materiale in modo uniforme, producendo una finitura speculare e brillante.
· Superfici trasversali/estremità-della grana (ST):L'utensile taglia direttamente attraverso le estremità dei bordi del grano. L'attacco chimico inter-granulare avviene in modo più aggressivo, producendo micro-vaiolature. Ciò modifica l'indice di rifrazione superficiale, facendo apparire la pellicola anodizzata visibilmente più scura e torbida sotto la luce diretta.
Standardizzazione della finitura superficiale Dazao
Per ottenere un'uniformità ottica coerente su superfici scolpite multi-asse:
1. Controllo dell'approvvigionamento delle materie prime:Per le parti cosmetiche, specifica piastre omogenee-a grana fine continue-colate o laminate a croce-piuttosto che barre standard-estruse dirette.
2. Condizionamento della superficie di sabbiatura:Applicare una sabbiatura automatizzata di perle di vetro da 120-mesh a una pressione dell'ugello di 0,35 MPa (50 PSI). Questo freddo-lavora lo strato esterno da 15 μm a 25 μm, omogeneizzando meccanicamente la matrice cristallina superficiale ed eliminando le differenze di riflettività nella direzione dei grani prima dell'anodizzazione.
Acquista-to-Fly Rapporto realtà e fattori di costo del tempo di ciclo di lavorazione
Nei componenti ad alta-complessità, il rapporto Buy-to-Fly (BTF) è il fattore principale dicosto di lavorazione dell'alluminio billet. Per un'analisi completa dei prezzi delle materie prime, dell'ammortamento degli utensili e delle tariffe orarie macchina, consultare il nostroanalisi dettagliata dei costi di lavorazione CNC dell'alluminio.

Molti modelli di approvvigionamento presuppongono erroneamente che l’elevato volume di rottami sia in gran parte compensato dai crediti per il riciclaggio dei rottami metallici. Negli ambienti di produzione, i ricavi recuperati dai trucioli di scarto rappresentano meno dell’8%-12% del costo iniziale di acquisto delle materie prime.
Il vero fattore di costo è ilTempo di funzionamento del mandrinonecessario per eliminare grandi volumi di alluminio solido attraverso percorsi ristretti.
Raggi degli angoli delle tasche profonde: il moltiplicatore esponenziale dei costi
Quando una tasca strutturale presenta un rapporto tra profondità-e-angolo-raggio (D/R) superiore a 5:1, non è possibile utilizzare strumenti di sgrossatura dinamica standard.
Invece di utilizzare una fresa frontale rigida per sgrossatura dinamica da ∅20 mm ad elevate velocità di avanzamento (vf=6,000 mm/min), il programmatore CNC deve utilizzare una fresa a candela-con sporgenza lunga ∅6 mm che funziona a velocità di avanzamento ridotte (vf=1,200 mm/min) per evitare la flessione dell'utensile, segni di vibrazioni e la rottura della taglierina. Ciò aumenta i tempi di ciclo dal 300% al 500% su volumi di caratteristiche nominali identici.
Quadro di riduzione dei costi di sgrossatura dinamica Dazao-
· Fresatura volumetrica (HEM) ad alta-efficienza:Implementa percorsi utensile trocoidali ad alta-velocità mantenendo un angolo di impegno radiale costante dell'utensile (θeInferiore o uguale a 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800cm3/min nel 6061-T651).
· Riprogettazione DFM multi-pezzo modulare-:Se un progetto integrale genera un rapporto BTF superiore a 10:1, Dazao Engineering valuta la suddivisione della struttura monolitica in due sottoassiemi ad incastro-fissati tramite perni di precisione e dispositivi di fissaggio strutturali. Questo approccio riduce il consumo di materie prime fino al 60% e riduce i tempi di ciclo di oltre il 45%.
Flusso di lavoro del processo di produzione CNC per componenti in alluminio billet
Esecuzione di precisione durante ilprocesso di lavorazione della billetta di alluminiorichiede il controllo sistematico del flusso di lavoro, dalla preparazione delle materie prime all'esecuzione finale del percorso utensile multi-asse.
Quadratura dello stock, trasferimento del dato e dis-ossidazione della superficie
Alta-precisionelavorazione di blocchi di alluminio billetinizia con il taglio di pezzi grezzi rettangolari o billette circolari dal grezzo principale con un sovrametallo di lavorazione aggiuntivo compreso tra 3,0 mm e 5,0 mm per lato.
1. De-ossidazione superficiale:Il materiale billet estruso e laminato presenta uno strato ossidato esterno con micro-durezza irregolare. Affrontare tutti e sei i lati rimuove questo strato superficiale e stabilisce la perpendicolarità entro ± 0,010 mm.
2. Determinazione del dato primario:Nel primo setup vengono lavorati tre riferimenti primari (A, B, C). I fori di lavorazione dedicati o le facce di riferimento esterne rettificate di precisione impediscono lo spostamento cumulativo del riferimento durante le sequenze di lavorazione con-impostazione multipla.

Cinematica della macchina: fissaggio a 3-assi rispetto alla precisione con configurazione singola a 5 assi
La scelta della cinematica della macchina adeguata determina direttamente la ripetibilità dimensionale, le tolleranze geometriche della posizione effettiva e i tempi di ciclo complessiviParti CNC in alluminio billet. Gli ingegneri possono fare riferimento al nsguida alle tolleranze di lavorazione CNC standard in alluminioper classificazioni di precisione dettagliate.
· Lavorazione a 3 assi:Richiede da tre a sei configurazioni di dispositivi individuali per elaborare geometrie prismatiche. Ogni rimontaggio del pezzo introduce errori di trasferimento dei dati (da ±0,025 mm a ±0,050 mm), aumentando le spese di manodopera e l'accumulo di tolleranze geometriche-.
· Lavorazione simultanea a 5 assi:Un centro di articolazione a 5-assi consente l'elaborazione-di configurazione singola di cinque facce accessibili. Le tolleranze di posizione effettive degli assi critici del foro rispetto ai riferimenti di posizionamento esterni possono essere mantenute entro ±0,010 mm. Nei collettori idraulici complessi, le porte del fluido ad angolo composto profondo vengono lavorate senza dispositivi di fissaggio ad angolo composto personalizzati.
|
Configurazione della lavorazione |
Quantità di installazione |
Rischio di accumulo dei dati- |
Capacità di tolleranza geometrica |
Costo orario della macchina |
|
Fresatrice verticale a 3 assi |
Da 4 a 6 configurazioni |
Alto (±0,050 mm) |
Planarità: 0,025 mm, Posizione: ±0,035 mm |
Basso (da $ 45 a $ 65/ora) |
|
Fresatrice orizzontale a 4 assi (HMC) |
2 configurazioni |
Moderato (±0,020 mm) |
Planarità: 0,015 mm, Posizione: ±0,020 mm |
Medio (da $75 a $95/ora) |
|
Centro di articolazione a 5 assi |
Da 1 a 2 configurazioni |
Minimo (±0,008 mm) |
Planarità: 0,008 mm, Posizione: ±0,010 mm |
Più alto (da $ 110 a $ 150 / ora) |
Dinamiche di fresatura-ad alta velocità, rivestimenti di utensili e-prevenzione dei bordi integrata
Sottrattivolavorazione dell'alluminio billetcomporta velocità di rimozione del materiale estreme (MRR) in cui l'impegno dell'utensile da taglio, la gestione termica e l'evacuazione del truciolo determinano l'integrità della superficie e la stabilità dimensionale.
1. Cinematica, assottigliamento radiale del truciolo e soppressione delle vibrazioni armoniche
Quando si sgrossano pezzi di alluminio billet con percorsi trocoidali dinamici in cui l'impegno radiale (ae) sia inferiore al 30% del diametro della fresa (Dc), lo spessore effettivo del truciolo (hmassimo) è significativamente più sottile dell'avanzamento per dente programmato (fz). Gli operatori devono applicare la compensazione dell'assottigliamento radiale del truciolo per mantenere un carico truciolo adeguato e prevenire lo sfregamento dell'utensile:

· Selezione della geometria dell'utensile:Frese configurate con spaziatura differenziale delle eliche e angoli dell'elica variabili (37∘/40∘/45∘) interrompono l'accoppiamento della frequenza armonica durante la profilazione delle tasche profonde, eliminando le vibrazioni rigenerative.
· Design dell'angolo di inclinazione:Angoli di spoglia primari positivi compresi tra 15∘e 22∘ridurre la resistenza al taglio del tagliente, abbassando le temperature di taglio al di sotto del punto di adesione della plastica.
2. Substrati per utensili da taglio e metallurgia di rivestimento specializzata
Le leghe di alluminio mostrano una forte affinità chimica per gli elementi leganti (come il cobalto) negli utensili in carburo di tungsteno. A temperature di taglio locali tra 200∘C e 350∘C, l'alluminio si diffonde chimicamente e si salda a pressione-sulla superficie rastremata, sviluppando un Built-Up Edge (BUE).
La scelta del corretto trattamento superficiale dell'utensile è obbligatoria per prevenire l'adesione:
|
Materiale dell'utensile e tipo di rivestimento |
Durezza del rivestimento (HV) |
Coefficiente di attrito (μ rispetto ad Acciaio/Al) |
Temp. massima di servizio |
Compatibilità chimica con l'alluminio billet |
|
Carburo di micro-grana lucidato e non rivestito |
1.600-1.800 |
0,30-0,40 |
600∘C |
Bene:Flauti-lucidati a specchio (Ra<0.05 μm) minimize mechanical keying. |
|
Diboruro di titanio ( TiB2TiB2 ) PVD |
3.000-3.500 |
0,15-0,22 |
850∘C |
Eccellente:Chimicamente inerte rispetto all'alluminio non-ferroso; impedisce la saldatura secondaria. |
|
Diamante-Come il carbonio (DLC/ta-C) |
Da 4.000 a 6.000 |
da 0,05 a 0,10 |
450∘C |
Superiore:Attrito ultra-basso; ideale per la finitura a secco ad alta-velocità e i pavimenti sottili. |
|
Inserti in diamante policristallino (PCD). |
Da 8.000 a 10.000 |
da 0,05 a 0,08 |
700∘C |
Vita massima:Estrema resistenza all'usura abrasiva per gradi di alluminio ad alto-silicio. |
|
TiAlN / AlCrN (da evitare per l'alluminio) |
3.200-3.600 |
da 0,50 a 0,70 |
900∘C |
Guasto catastrofico: l'alluminio nel rivestimento crea un'immediata usura chimica. |
3. Meccanica della dilatazione termica e-crescita delle parti durante il processo
L'alluminio ha un elevato coefficiente di dilatazione termica (=23.1×10⁻⁶/K per 6061-T651). La sgrossatura ad alta velocità genera notevoli carichi termici localizzati. Se una billetta strutturale di grandi dimensioni si riscalda dalla temperatura ambiente dell'officina (20∘C) alle temperature di taglio (45∘C), la crescita dimensionale lineare è calcolata come:
ΔL=L0⋅ ⋅ΔT
Per una piastra da 500 mm con ΔT=25∘C:ΔL=500 mm×(23,1×10−6)×25=+0.288 mm
Una dilatazione termica di +0.288 mm supera le tolleranze di disegno standard (±0,025 mm). Se le passate di finitura finali vengono eseguite mentre il componente rimane caldo, la parte finita si ritira fuori tolleranza quando ritorna alla temperatura ambiente. Dazao applica periodi di assorbimento termico e cicli di misurazione con sonda tattile nel-mandrino della macchina-dopo la sgrossatura per verificare l'equilibrio prima del dimensionamento finale.
4. Strategia di erogazione del refrigerante: TSC ad alta-pressione, allagamento e MQL
Un'efficace evacuazione del truciolo previene il ri-taglio del truciolo, l'inceppamento dell'utensile e i graffi sulla superficie nelle tasche profonde:
· Refrigerante del mandrino ad alta-pressione-(TSC a 7,0 MPa/1000 PSI):I getti di fluido ad alta- velocità che escono direttamente dalla punta della taglierina fratturano i trucioli di alluminio filamentosi e continui in aghi corti e li espellono da cavità più profonde di 50 mm. Ciò fornisce la stabilizzazione termica sul pezzo.
· Quantità minima di lubrificazione (MQL):Gocce di olio di estere sintetico aerosolizzate (da 1 μm a 5 μm) erogate con aria compressa pulita a 0,6 MPa. MQL elimina i costi di smaltimento dei liquidi e lo shock termico sugli utensili in metallo duro, ma richiede cappe di scarico dell'aria ad alta-velocità per eliminare l'accumulo di trucioli dalle profonde tasche cieche verticali.
· Liquido di raffreddamento standard (da 0,4 MPa a 0,8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Regole di progettazione per la producibilità (DFM) per l'alluminio billet lavorato
L'ottimizzazione della geometria dei componenti riduce-i tempi di funzionamento della macchina e mitiga i rischi di scartoalluminio billet per lavorazioni meccaniche di precisione. Per una revisione completa delle regole di modellazione, esplora il nostrolinee guida per la progettazione della lavorazione CNC dell'alluminio.

Rapporti tra profondità della tasca-e-raggio, spessore delle pareti e profondità della filettatura
· Raggi degli angoli della tasca:Mantenere il raggio dell'angolo R maggiore o uguale a 0,2×profondità tasca H. Per una profondità della tasca di 40 mm, specificare un raggio dell'angolo interno di almeno R8 mm. Ciò consente a una fresa rigida da ∅12 mm o ∅16 mm di completare il profilo senza continue decelerazioni degli angoli o vibrazioni.
· Limiti di spessore della parete: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Le pressioni laterali dell'utensile da taglio- provocano la deflessione elastica delle pareti sottili durante la lavorazione, creando errori di conicità e segni di vibrazione.
· Fori maschiati:La profondità di impegno della filettatura non deve superare 2,0×diametro nominale della filettatura (2D). L'inserimento di filetti oltre il 2D non fornisce alcun aumento misurabile della resistenza all'estrazione-nel 6061-T651 e aumenta i rischi di rottura del maschio durante la maschiatura di fori ciechi.
Espansione dimensionale dell'anodizzazione e tolleranze del foro di precisione
L'anodizzazione è un rivestimento di conversione che consuma il metallo base e crea uno strato di ossido di alluminio sulla superficie esterna. Quando preparano i disegni di produzione, gli ingegneri devono tenerne contoSpecifiche di anodizzazione del rivestimento duro di Tipo II e Tipo IIIper calcolare gli spostamenti dimensionali post-trattamento durante la fase di modellazione CAD:
ΔDimensione della superficie (per faccia)=+(Spessore totale del rivestimento×0,50)
ΔDiametro esterno (OD)=+(2×Spessore totale del rivestimento×0,50)=+Spessore totale del rivestimento
ΔDiametro interno (DI)=−(2×Spessore totale del rivestimento×0,50)=−Spessore totale del rivestimento
· Anodizzazione MIL-A-8625 Tipo II (Classe 1 e 2):Lo spessore totale tipico del rivestimento è compreso tra 10 μm e 20 μm (da 0,0004 pollici a 0,0008 pollici). Metà dello spessore penetra nel substrato e l'altra metà si accumula all'esterno. I diametri aumentano o diminuiscono da 10 μm A 20 μm.
· Anodizzazione con rivestimento duro MIL-A-8625 Tipo III:Lo spessore del rivestimento varia da 45 μm a 60 μm (da 0,0018 pollici a 0,0024 pollici). I diametri esterni crescono fino a 0,060 mm, mentre i diametri interni del foro si riducono di 0,060 mm.
I perni dei cuscinetti di precisione e i fori critici delle spine di centraggio con tolleranze H7 (inferiori o uguali a +0.015 mm) devono essere mascherati prima del rivestimento duro o dell'anodizzazione finale-rettificata/levigata-.
Analisi del pareggio economico: quando passare dal CNC della billetta ai getti
Selezionando trabilletta vs alluminio pressofuso CNCla lavorazione meccanica richiede l'analisi degli investimenti in strumenti di ingegneria (NRE) non-ricorrenti rispetto ai volumi di produzione.
|
Parametro |
Lavorazione CNC di billette solide |
Pressofusione ad alta-pressione (HPDC) + CNC |
Forgiatura a stampo-chiuso + finitura CNC |
|
Costo iniziale dell'attrezzatura/stampo (NRE) |
$0 |
da $ 25.000 a $ 60,000+ |
da $ 35.000 a $ 80,000+ |
|
Tempi di consegna dell'ispezione del primo articolo (FAI). |
Da 3 a 7 giorni |
Da 8 a 14 settimane |
Da 12 a 18 settimane |
|
Flessibilità dell'iterazione del progetto |
Immediato (aggiornamento del codice G-) |
Costo elevato (modifica dello stampo da $ 5.000 a $ 20.000) |
Costo estremo (è richiesto un nuovo dado) |
|
Resa materiale/percentuale scarti |
Dal 60% al 90% di trucioli |
Perdita di rifinitura dal 5% al 10%. |
Perdita di flash dal 10% al 15%. |
|
Tempo ciclo del mandrino di lavorazione |
Lungo (100% sottrattivo) |
Breve (finisci solo i dati critici) |
Breve (finisci solo i dati critici) |
|
Ciclo di produzione economica ottimale |
Da 1 a 500 unità |
Da 2.500 a 100,000+ unità |
Da 1.000 a 50,000+ unità |
Modelli di ammortamento del prezzo unitario per utensili NRE e del prezzo unitario
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2.500 pezzi all'anno), la pressofusione ad alta-pressione ammortizza rapidamente gli investimenti iniziali in attrezzature attraverso tempi di ciclo inferiori a-minuti.
Agilità di prototipazione NPI ed esecuzione degli ordini di modifica ingegneristica
Durante le fasi di introduzione di nuovi prodotti (NPI), le geometrie dei prodotti cambiano frequentemente. Modifica di una costola interna o di una tasca sensoreParti in alluminio billet lavorate a CNCrichiede una revisione del programma CAD/CAM completata in poche ore senza spese di attrezzatura.
La modifica di uno stampo per pressofusione di acciaio temprato-spesso richiede lenti processi di saldatura EDM o la ricostruzione completa dello stampo, ritardando di settimane i tempi di produzione.
Produzione di billette di precisione e verifica della qualità presso Dazao
Produrre affidabilità e alta-precisioneparti CNC ricavate dal pienorichiede un controllo rigoroso sulle condizioni delle materie prime, sui metodi di bloccaggio e sull'esecuzione del percorso utensile:
1. Specificare sempreT651tempre superiori allo standard T6 per componenti strutturali ad alta-rimozione-di materiale per evitare deformazioni post-lavorazione.
2. Neutralizzare lo stress residuo interno attraverso sequenze di sgrossatura simmetriche e fissaggi disaccoppiati e a bassa-stress prima della-lavorazione di finitura.
3. Gestisci i rapporti Acquista-a-Fly e le proporzioni del raggio angolare (H/R inferiore o uguale a 5:1) durante la fase DFM per evitare costi di tempo di ciclo macchina non-lineari.
Xiamen Dazao Machinery opera a 3 assi avanzati, a 4 assi orizzontali e dedicatiservizi di lavorazione CNC multi-a 5 assiutilizzando centri di articolazione ad alta-rigidità. Con le-macchine di misura a coordinate (CMM) Zeiss e i profilometri ottici interni, Dazao fornisce prodotti certificatilavorazione di precisione dell'alluminio billetservizi per prototipi strutturali e cicli di produzione.

Domande frequenti sulla lavorazione dell'alluminio billet
01.Perché una piastra in alluminio 6061- a pareti sottili si deforma dopo la fresatura CNC?
02.L'alluminio ricavato dal pieno è sempre più resistente dell'alluminio fuso o forgiato?
03.Cosa causa variazioni di colore a macchie durante l'anodizzazione di parti billette lavorate a 5 assi?
04.Perché un rapporto Buy-to-Fly elevato aumenta i costi di lavorazione delle billette in modo così significativo?
05.Quanto devono essere profondi i fori filettati nei componenti lavorati 6061-T651?
06.In che modo i raggi degli angoli interni influiscono sui costi di lavorazione nelle tasche profonde in alluminio?